先说结论
这一篇,帮你把问题讲明白
先分层排查:磁力源头(磁铁)、磁路结构(间隙与吸合面)、使用环境(高温铁屑)三层依次查
磁铁高温退磁不可逆:普通 N 牌号超过 80℃ 磁力永久衰减,车载与快充场景必须选高耐温牌号
吸合面间隙 0.1mm 就会明显掉吸力:漆层、胶水溢出、冲压毛刺都是隐形间隙源
镀层磨损与铁屑吸附是长期衰减主因,来料抽检要把吸合力写进标准
01
吸不牢不是一个问题,是三个问题
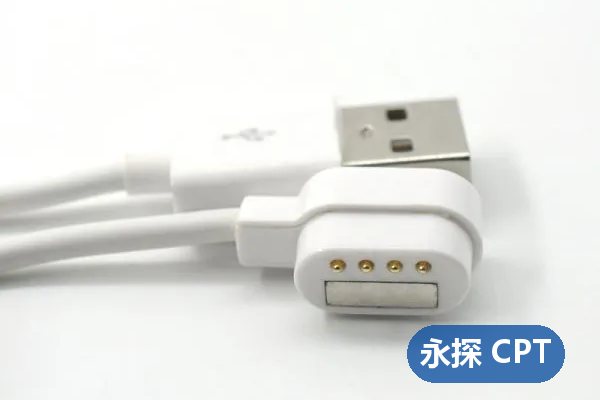
磁吸数据线「吸不牢、动不动就脱落」是售后反馈里最集中的问题之一。很多团队第一反应是「换更大的磁铁」,结果要么成本上去了手感变差,要么问题根本没解决——因为磁力只是三层原因里的一层。
排查要按层次来:第一层看磁力源头(磁铁本身的规格和状态),第二层看磁路结构(吸合面之间有没有不该有的间隙),第三层看使用环境(温度、铁屑、机械损伤)。三层依次查,大多数案例在第二层就能找到答案。这篇按这个框架展开,定制前的预防思路放在最后。
02
第一层:磁铁本身的三个变量
磁力源头的问题有三种典型情况。
- 牌号不足:钕铁硼从 N35 到 N52 磁能积差距明显。低价产品常用 N35 冒充 N48,同尺寸吸力差三成以上。向供应商索要磁铁牌号证明,来料做吸合力抽检
- 高温退磁:普通牌号的工作温度上限 80℃,超过就永久退磁。车载环境夏天暴晒可达 90℃、5A 快充的触点区局部发热也会传导到磁铁——这两个场景必须选 M 或 H 系列高耐温牌号。退磁是不可逆的,不是降额使用能恢复的
- 镀层锈蚀:磁铁镀层破损后铁硼基体粉化,磁力随基体崩坏。镍铜镍三层镀是标配,镀层太薄的海边和高湿环境会出问题
判断是不是磁铁层的问题很简单:用高斯计测表面磁通,或者直接对比新品的吸合手感。新品就偏弱是牌号问题,用一阵子才弱是退磁或锈蚀。
03
第二层:磁路结构里的隐形间隙
这是售后案例里最容易被忽略的一层。磁吸力对吸合距离极其敏感——间隙 0.1mm,吸力就可能掉两成;间隙 0.3mm,手感明显发虚。
隐形间隙从哪来?常见四个来源:磁吸头点胶固定时胶水溢出到吸合面、外壳喷漆或电镀层偏厚、磁铁装配孔位的冲压毛刺顶住磁铁、头体外壳与线材压接处的公差累积。这些单项都在图纸公差内,叠加起来就是 0.2-0.3mm 的有效间隙。
处理办法:吸合面区域明确标注「禁胶区」,装配工艺里加吸合面平面度检查;外壳涂装对吸合面做遮蔽或后加工;来料检验用塞尺抽查吸合面平面度。这几项工艺要求要写进给厂家的技术协议,口头交代的工艺在量产爬坡时一定会走样。
04
第三层:使用环境的慢性损耗
用了一段时间后吸力变差,环境因素占大头。
- 铁屑吸附:磁吸面在日常环境里持续吸附空气中的铁磁性粉尘,时间长了吸合面之间垫了一层「铁屑毯」,间隙增大吸力下降。用胶带粘除或异丙醇擦拭可恢复,产品设计上可以选内凹式磁吸面减少暴露
- 镀层磨损:频繁单方向侧推拔出(而不是垂直拉开),吸合面镀层磨损后基体氧化,表面粗糙度变化影响贴合。用户引导解决不了的问题,可以在触点区加耐磨镀层
- 结构变形:磁吸头被车门碾过、被重物压过,外壳变形导致磁铁错位,吸力对位偏移。这种属于机械损伤,无法预防只能换件
排查时问用户两个问题:吸力是「一直不太行」还是「越来越弱」?平时放在什么环境?两个答案基本能把三层原因定位到一层。
05
定制阶段怎么预防吸力问题
把上面的排查经验翻译成定制阶段的要求。
- 需求文档写明磁铁牌号、尺寸、耐温等级和吸合力目标值(如「轴向吸合力 ≥ 500gf」),不写数字的需求到量产必起纠纷
- 打样阶段做三组测试:常温吸合力、高温存放后吸合力(模拟车载)、插拔 3000 次后吸合力衰减率
- 量产来料检验把吸合力抽检写进去:每批次按 1% 抽测,低于目标值 90% 的批次拒收
这套要求对厂家来说都是常规动作,关键是要在合同层面固定下来。磁吸产品的质量稳定性,八成取决于这几个数字有没有被认真执行。
Q
常见问题
Q磁吸线用久了吸力变弱能恢复吗?
铁屑和污物导致的可以清洁恢复(胶带粘除或酒精擦拭);高温退磁和磁铁粉化不可逆,只能更换磁吸头;镀层磨损引起的可通过更换或改用耐磨镀层解决。
Q车载环境选什么磁铁牌号?
夏季车内温度可超 80℃,选工作温度 100℃ 以上的 M 或 H 系列钕铁硼牌号,普通 N 系列在车载场景会永久退磁。
Q吸合力多少算合格?
常见定制规格在 300-800gf 区间,按设备重量与使用方式定;关键是把数字写进需求并做来料抽检,而不是依赖手感判断。
#
相关专题
选型拿不准?让清单替你把关
对照本文要点逐项自查;仍有疑问时,带着应用场景与关键参数去咨询厂商 FAE,一次说清需求,沟通效率和准确率都会高很多。